
Oferujemy szeroki zakres zaawansowanych usług spawalniczych. Łączymy stal konstrukcyjną, nierdzewną, aluminium i jego stopy, a także tytan oraz nikiel. Dzięki nowoczesnym urządzeniom, ścisłej kontroli jakości spoin oraz wykwalifikowanej kadrze, gwarantujemy najwyższą wytrzymałość i estetykę połączeń spawanych.
Zadzwoń Do Nas
+48 502 097 497
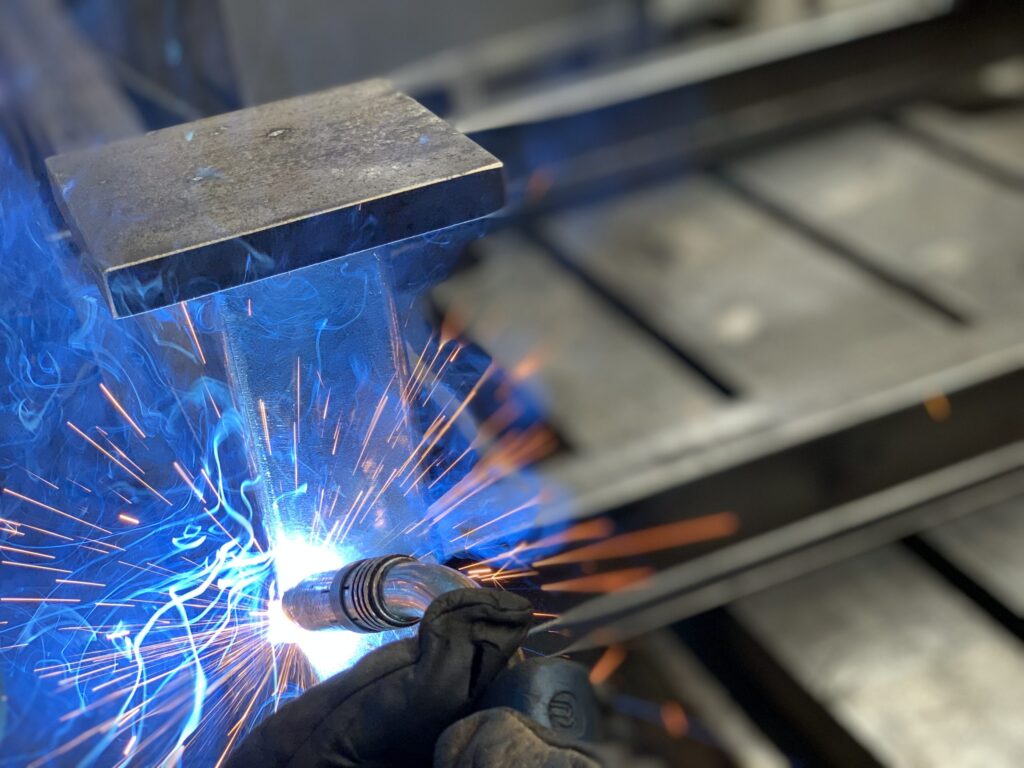
Spawanie metodą MIG/MAG to najpopularniejsza i niezwykle wydajna technika półautomatyczna, w której łuk elektryczny jarzy się między spawanym materiałem a ciągle podawanym drutem spawalniczym (litym lub proszkowym). W metodzie MAG (Metal Active Gas / 135/136) jako gaz osłonowy stosuje się gazy aktywne chemicznie – najczęściej czysty dwutlenek węgla CO₂ lub wysoce efektywne mieszanki argonu z CO₂ (w proporcji 82/12 %). Metoda ta dedykowana jest głównie do stabilnego spajania stali konstrukcyjnych, węglowych i niskostopowych. Z kolei w metodzie MIG (Metal Inert Gas) osłonę stanowią gazy obojętne szlachetne (czysty Argon lub Hel), co eliminuje utlenianie i pozwala na precyzyjne łączenie stali kwasoodpornej, nierdzewnej, tytanu oraz elementów wielkogabarytowych i grubościennych z aluminium.
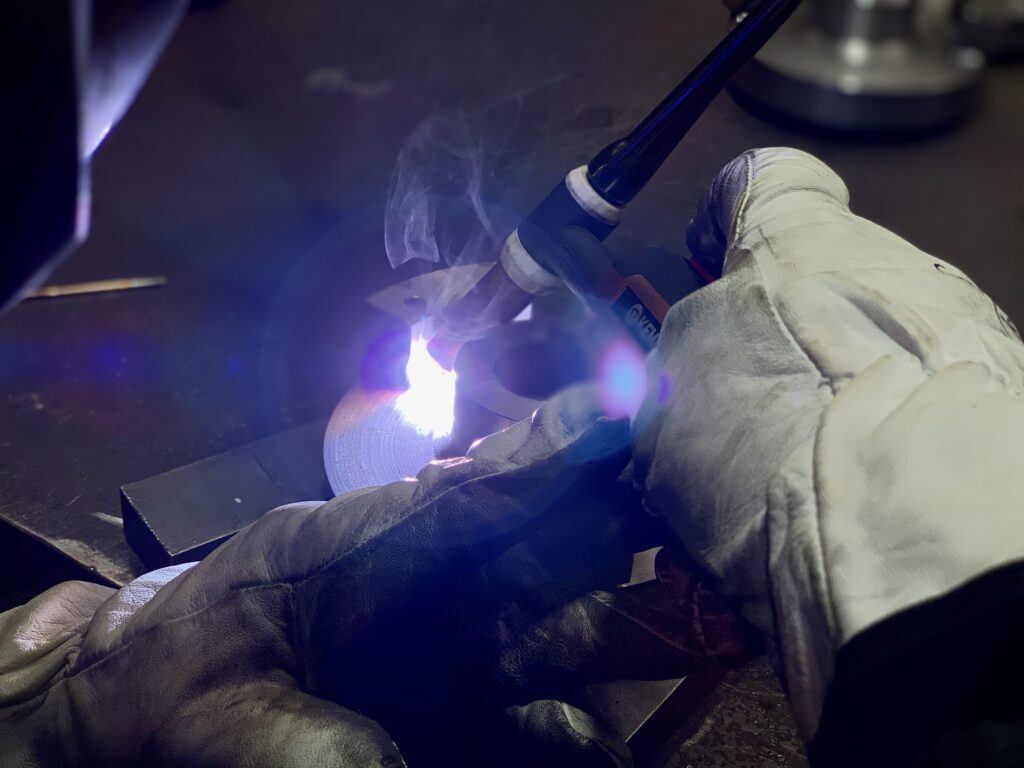
Spawanie metodą TIG (Tungsten Inert Gas / 141) polega na wytwarzaniu łuku spawalniczego za pomocą nietopliwej elektrody wykonanej z wolframu w otoczeniu obojętnego gazu ochronnego (najczęściej wysokiej czystości argonu lub helu). Strumień gazu wypływający z dyszy uchwytu skutecznie izoluje płynne jeziorko i rozżarzoną elektrodę przed szkodliwym utlenianiem atmosferycznym, nie wywierając przy tym negatywnego wpływu na strukturę metalurgiczną. Metoda pozwala na łączenie elementów wyłącznie poprzez przetopienie brzegu rowka lub z ręcznym wprowadzaniem spoiwa w postaci prętów (o długości 1 m) o precyzyjnie dobranej średnicy. Zapewnia doskonałą kontrolę nad procesem spajania, co czyni ją idealnym rozwiązaniem dla stali szlachetnej, tytanu, niklu oraz rur i instalacji ciśnieniowych.
Metoda MMA (111) to najstarszy, a zarazem najbardziej uniwersalny sposób łukowego łączenia metali. W procesie tym wykorzystuje się elektrodę złożoną z metalowego rdzenia pokrytego specjalistyczną, sprasowaną otuliną. Zetknięcie elektrody z materiałem wywołuje łuk elektryczny, pod wpływem którego elektroda topi się, przemieszczając krople płynnego metalu do jeziorka spawalniczego. W miarę stapiania, otulina wydziela gazy osłonowe chroniące krzepnący materiał przed dostępem powietrza, a także tworzy na powierzchni warstwę żużla, która zabezpiecza stygnącą spoinę przed zbyt szybkim studzeniem. Po zakończeniu układania ściegu spawalniczego żużel jest usuwany mechanicznie, pozostawiając połączenie o bardzo wysokiej głębokości wtopienia i niezawodnej wytrzymałości.
Spawanie gazowe (oznaczenie 311) polega na podgrzewaniu i stapianiu brzegów łączonych materiałów przy użyciu ciepła generowanego przez płomień gazowy. Płomień ten powstaje w wyniku spalania precyzyjnie dobranej mieszanki acetylenu i tlenu, osiągając temperaturę dochodzącą aż do 3100 °C. Trwała spoina tworzona jest z nadtopionych brzegów rodzimego materiału oraz stapianego w płomieniu palnika spoiwa w postaci drutu lub pręta metalowego. Operator ma możliwość dokładnej regulacji składu mieszanki gazowej, co gwarantuje elastyczność i kontrolę temperatury. Technika ta jest powszechnie wykorzystywana do łączenia blach stalowych w zakresie grubości od 0,4 mm do 40 mm, jak również w pracach remontowych, gięciu rur oraz wykonywaniu szczelnych instalacji.
Dokładne czyszczenie krawędzi, odtłuszczanie oraz profesjonalne ukosowanie brzegów pod spoinę spawalniczą.
Precyzyjne składanie i bazowanie łączonych detali w specjalnych przyrządach według dokumentacji.
Łączenie elementów optymalną metodą MIG/MAG, TIG lub MMA przez doświadczonych spawaczy.
Weryfikacja jakości spoin, usunięcie odprysków oraz przygotowanie elementów do odbioru.
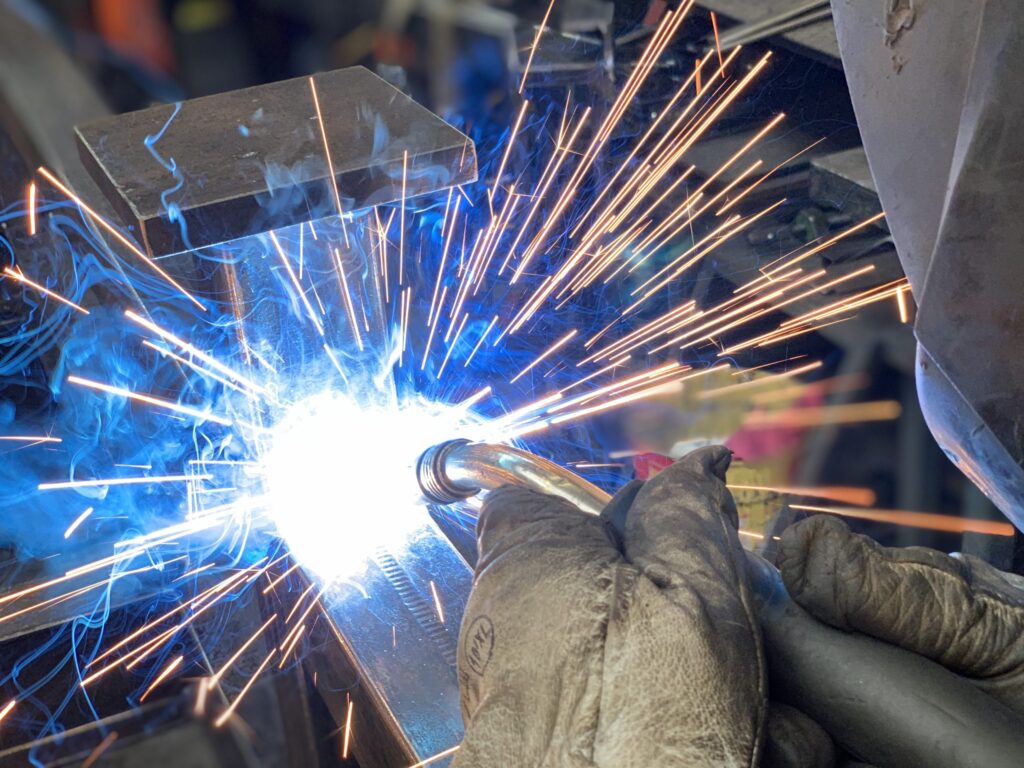
Spawamy zgodnie z normami jakościowymi, zapewniając pełną powtarzalność i trwałość połączeń stalowych.
Pomagamy w doborze odpowiedniej metody spawania oraz optymalizacji konstrukcji pod kątem wytrzymałości.
Nowoczesne stanowiska spawalnicze gwarantują szybką realizację serii produkcyjnych oraz terminowy odbiór.